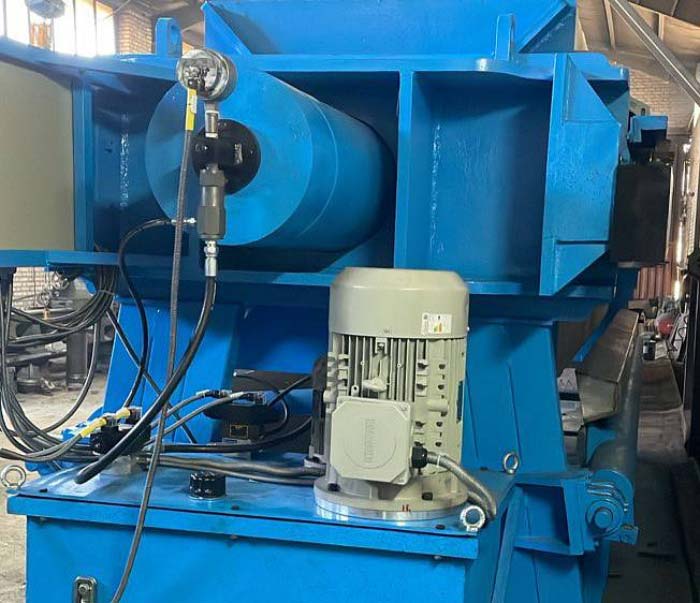
راهبری فیلتر پرس شامل آمادهسازی خوراک، شروع پمپاژ، کنترل روند تشکیل کیک، تعیین زمان پایان فیلتراسیون و تخلیه مواد جامد است. در هر مرحله باید شرایط فرآیند کنترل شود تا ضمن دستیابی به کیفیت مطلوب آبگیری، از افزایش غیر ضروری زمان سیکل و فشار کاری جلوگیری شود.
هدف از این کار، افزایش راندمان آبگیری، کاهش رطوبت کیک و بهینهسازی زمان سیکل فیلتراسیون است.
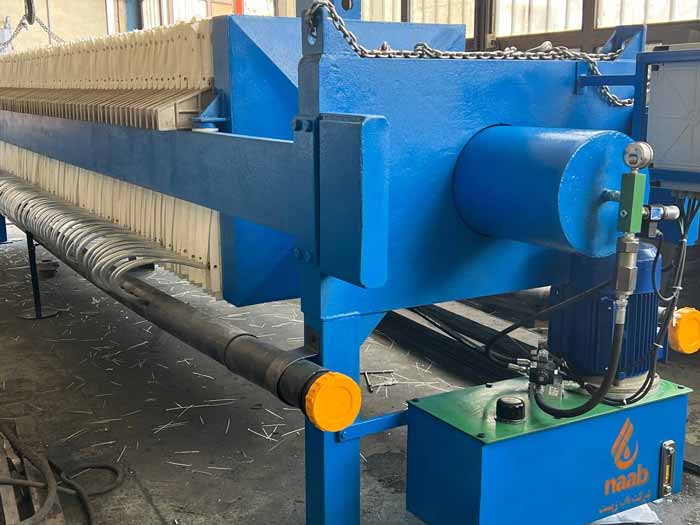
مراحل راهبری فیلتر پرس
راهبری صحیح دستگاه از آمادهسازی خوراک آغاز میشود و تا تخلیه کیک و پایان سیکل ادامه دارد. ترتیب دقیق عملیات به طراحی دستگاه و میزان اتوماسیون آن بستگی دارد، اما مراحل اصلی معمولاً به شکل زیر است.
آمادهسازی خوراک ورودی
پیش از شروع فیلتراسیون، باید وضعیت خوراک از نظر غلظت جامدات، اندازه ذرات، گرانروی و قابلیت آبگیری بررسی شود. این ویژگیها تعیین میکنند که مواد با چه سرعتی از محفظههای دستگاه عبور کنند، کیک چگونه تشکیل شود و چه مقدار مایع از پارچه فیلتر پرس عبور کند.
در فرآیندهایی که ذرات ریز یا کلوئیدی دارند، ممکن است استفاده از مواد منعقد کننده یا لختهساز برای بهبود آبگیری ضروری باشد. نوع ماده و مقدار مصرف آن باید با آزمایش و بررسی شرایط واقعی فرآیند تعیین شود.
همچنین، غلظت خوراک باید با ظرفیت پمپ و شرایط طراحی دستگاه سازگار باشد. خوراک بیش از حد رقیق میتواند زمان لازم برای آبگیری را افزایش دهد و خوراک بیش از حد غلیظ نیز ممکن است تغذیه یکنواخت محفظهها را دشوار کند.
شروع پمپاژ و تغذیه محفظهها
پس از آمادهسازی خوراک و اطمینان از بسته بودن صحیح صفحات، پمپاژ آغاز میشود. در شروع سیکل، تغذیه باید مطابق دستورالعمل دستگاه و با شرایطی انجام شود که از افزایش ناگهانی فشار و اختلال در توزیع خوراک جلوگیری کند.
در این مرحله، مخلوط جامد و مایع وارد محفظههای بین صفحات میشود. مایع از پارچههای فیلتر عبور میکند و ذرات جامد به تدریج روی سطح پارچه تجمع مییابند. با ادامه تغذیه، لایهای از مواد جامد تشکیل میشود که به آن کیک فیلتر گفته میشود.
توزیع مناسب خوراک در محفظهها اهمیت زیادی دارد؛ زیرا پرشدن نامتوازن میتواند باعث اختلاف ضخامت کیک، کاهش کیفیت آبگیری و دشوار شدن تخلیه مواد جامد شود.
کنترل فشار در طول فیلتراسیون
فشار یکی از مهمترین پارامترهای راهبری فیلتر پرس است، اما مقدار مناسب آن به ویژگیهای خوراک، تراکمپذیری کیک، نوع پارچه، طراحی صفحات و ظرفیت پمپ بستگی دارد.
در ابتدای سیکل، مقاومت بستر فیلتراسیون معمولاً کمتر است. با تجمع ذرات و افزایش ضخامت کیک، مقاومت عبور مایع افزایش مییابد و دبی فیلتریت بهتدریج کاهش پیدا میکند.
افزایش فشار باید متناسب با شرایط فرآیند و در محدوده مجاز تجهیزات انجام شود. فشار بالاتر همیشه به معنی آبگیری سریعتر نیست؛ در مواد ریزدانه یا تراکمپذیر، افزایش بیش از حد فشار ممکن است موجب فشرده شدن لایه سطحی کیک و کاهش نفوذپذیری آن شود.
بنابراین، اپراتور باید فشار و دبی خروجی را همزمان بررسی کند و تصمیمگیری را صرفاً بر اساس عدد فشارسنج انجام ندهد.
پایش تشکیل کیک و خروج فیلتریت
در طول سیکل، دو شاخص مهم باید بررسی شوند: روند خروج مایع و وضعیت تشکیل کیک.
در شرایط عادی، با افزایش مقدار جامدات جمعشده در محفظهها، ضخامت کیک بیشتر میشود و عبور مایع دشوارتر خواهد شد. در نتیجه، کاهش تدریجی دبی فیلتریت میتواند بخشی از رفتار طبیعی فرآیند باشد.
بااینحال، افت ناگهانی دبی، خروج مایع کدر یا اختلاف محسوس میان عملکرد محفظهها ممکن است نشان دهنده تغییر ویژگی خوراک، اختلال در توزیع مواد یا مشکل در شرایط فیلتراسیون باشد.
ثبت فشار، دبی و زمان سپریشده در هر سیکل کمک میکند عملکرد واقعی دستگاه با سیکلهای قبلی مقایسه شود و تغییرات غیر عادی زودتر شناسایی شوند.
تعیین زمان پایان سیکل آبگیری
یکی از تصمیمهای مهم در راهبری فیلتر پرس، تعیین زمان مناسب پایان فیلتراسیون است. اگر سیکل زودتر از موعد متوقف شود، ممکن است کیک رطوبت بالایی داشته باشد. از سوی دیگر، ادامه پمپاژ پس از کاهش شدید دبی، لزوماً باعث کاهش قابلتوجه رطوبت کیک نمیشود.
برای تعیین نقطه پایان، باید روند دبی فیلتریت، فشار کاری، زمان سیکل و رطوبت نهایی کیک در کنار یکدیگر بررسی شوند. معیار مناسب به نوع ماده و هدف فرآیند بستگی دارد.
در خطوطی که عملکرد دستگاه بصورت مستمر پایش میشود، ثبت دادههای چند سیکل متوالی به تعیین نقطه پایان بهینه کمک میکند. هدف، دستیابی به رطوبت مطلوب با کمترین زمان عملیاتی معقول است، نه طولانی کردن سیکل به هر قیمت.
تخلیه کیک و پایان عملیات
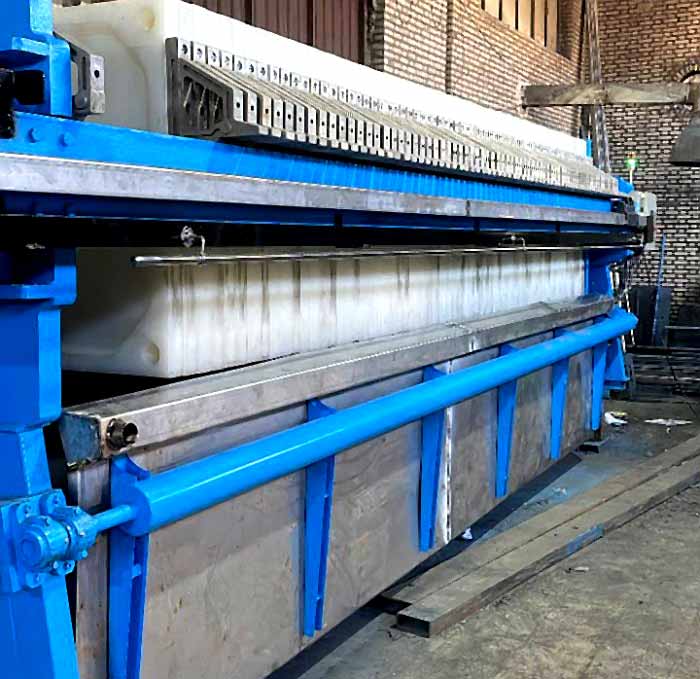
پس از پایان فیلتراسیون، پمپاژ متوقف میشود و فشار محبوس در مسیرها باید طبق دستورالعمل سازنده تخلیه شود. سپس صفحات باز میشوند و کیک تشکیل شده از محفظهها خارج میشود.
در فیلتر پرسهای دستی، باز کردن صفحات و تخلیه کیک به دخالت اپراتور نیاز دارد. در دستگاههای اتوماتیک، بسته به تجهیزات نصبشده، جابجایی صفحات و برخی مراحل تخلیه میتوانند بهصورت خودکار انجام شوند.
پس از تخلیه، دستگاه برای سیکل بعدی آماده میشود. مدت و نحوه انجام این مرحله بر زمان کل سیکل و ظرفیت عملیاتی خط تأثیر دارد؛ بنابراین، تخلیه باید بصورت منظم و متناسب با طراحی دستگاه انجام شود.
خطاهای رایج در راهبری فیلتر پرس
افزایش فشار بدون توجه به وضعیت کیک
افزایش فشار برای جبران کاهش دبی، همیشه راهکار درستی نیست. اگر مقاومت کیک به دلیل تراکمپذیری بالا افزایش یافته باشد، فشار بیشتر ممکن است نفوذپذیری آن را کاهش دهد. در چنین شرایطی، باید ویژگی خوراک، روند فشار و دبی و شرایط تشکیل کیک بررسی شوند.
پایان زودهنگام یا دیرهنگام سیکل
توقف زودهنگام میتواند باعث افزایش رطوبت کیک شود، درحالیکه ادامه بیهدف پمپاژ، زمان سیکل و مصرف انرژی را افزایش میدهد. تعیین نقطه پایان باید بر اساس دادههای واقعی فرآیند انجام شود.
نادیده گرفتن تغییرات خوراک
تغییر غلظت جامدات، اندازه ذرات یا شرایط لختهسازی میتواند رفتار فیلتراسیون را تغییر دهد. اگر شرایط خوراک در طول شیفت ثابت نباشد، استفاده از تنظیمات یکسان برای تمام سیکلها ممکن است عملکرد دستگاه را کاهش دهد.
ارزیابی عملکرد فقط بر اساس فشار
فشار به تنهایی شاخص کافی برای سنجش راندمان نیست. دبی فیلتریت، زمان سیکل، رطوبت کیک و یکنواختی تشکیل آن نیز باید در ارزیابی عملکرد لحاظ شوند.